Cięcie laserem fiber, CO2 czy plazma – którą technologię wybrać do metalu?
Wybór metody cięcia metalu przekłada się wprost na jakość krawędzi, koszt jednostkowy detalu i czas realizacji zlecenia. W praktyce przemysłowej najczęściej porównuje się trzy technologie termicznego rozdzielania materiału: cięcie laserem światłowodowym (fiber), laserem CO2 oraz plazmą. Każda z nich ma swoje zastosowania, ale różnice w dokładności i wykończeniu bywają na tyle duże, że decydują o tym, czy detal trafi prosto na spawalnię, czy będzie wymagał dodatkowej obróbki. Poniżej tłumaczymy, kiedy sprawdza się która metoda i dlaczego w większości zastosowań B2B stawiamy na technologię fiber.
Laser fiber – precyzja i prędkość dla cienkich i średnich grubości
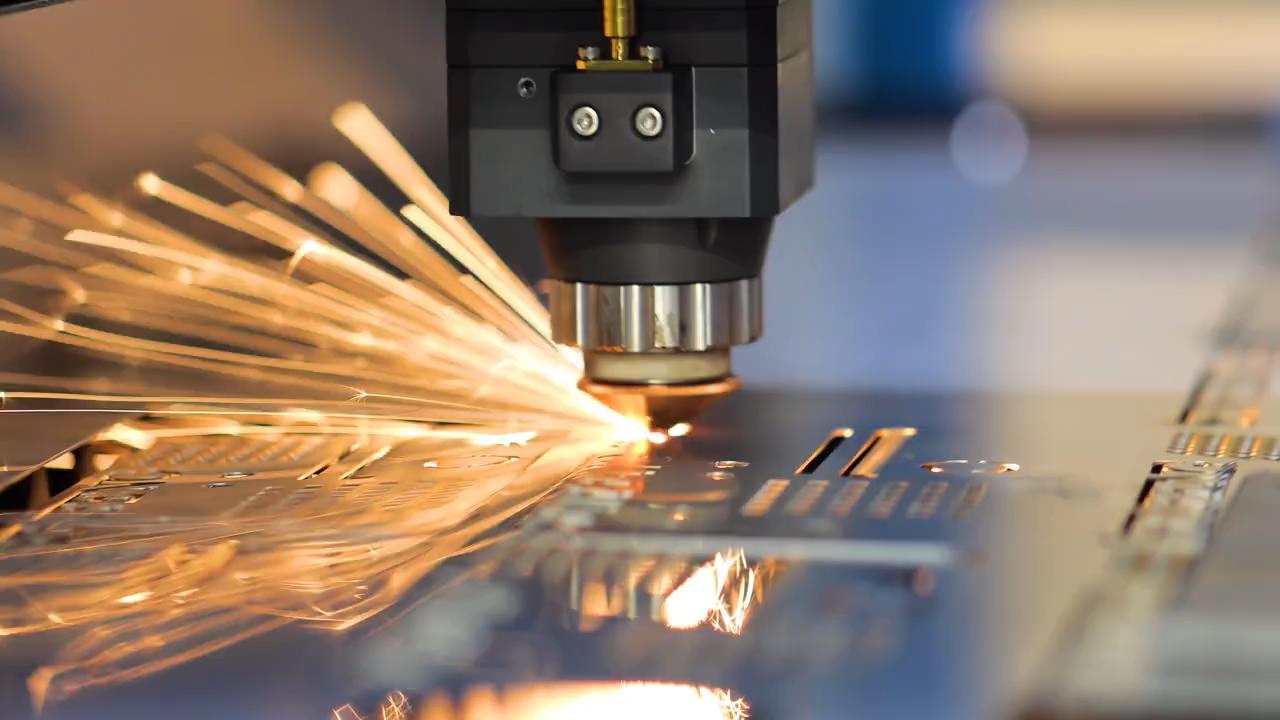
Laser światłowodowy generuje wiązkę o bardzo wysokiej gęstości energii, skupioną w mikroskopijnym punkcie. Efektem jest wąska szczelina cięcia, idealnie prostopadła krawędź oraz minimalna strefa wpływu ciepła (HAZ), która zapobiega odkształceniom termicznym materiału. W przedziale grubości do kilku milimetrów fiber osiąga prędkości nieosiągalne dla starszych laserów CO2, co czyni go najbardziej ekonomicznym rozwiązaniem przy produkcji seryjnej. Technologia ta bez problemu radzi sobie również z metalami o wysokim refleksie – aluminium, miedzią i mosiądzem – które dla CO2 bywały problematyczne.
Fiber to dziś standard przy cięciu laserowym blach cienkich, gdzie liczy się brak deformacji i czysta krawędź gotowa do spawania bez gratowania.
Laser CO2 – ustępujący standard
Lasery CO2 przez lata były podstawą obróbki blach. Sprawdzają się przy niektórych materiałach niemetalowych i grubszych stalach, jednak w porównaniu z fiber są wolniejsze, droższe w eksploatacji (wymagają układu luster i gazów rezonatora) i słabiej radzą sobie z metalami kolorowymi. W nowoczesnej produkcji metalu są systematycznie wypierane przez technologię światłowodową.
Plazma – gdy liczy się gruby materiał, a nie detal
Cięcie plazmowe świetnie nadaje się do rozdzielania bardzo grubych blach konstrukcyjnych, gdzie precyzja krawędzi ma drugorzędne znaczenie. Plazma jest szybka i tania przy dużych gabarytach, ale pozostawia szerszą szczelinę cięcia, wymaga zbicia żużlu i szlifowania krawędzi, a jej dokładność wymiarowa jest znacznie niższa niż lasera. To wybór do prefabrykacji ciężkich konstrukcji, a nie do precyzyjnych komponentów montażowych.
Porównanie w skrócie
- Dokładność i jakość krawędzi: fiber > CO2 > plazma. Laser fiber daje krawędź prostopadłą, bez gratu i zgorzeliny.
- Prędkość na cienkich i średnich blachach: zdecydowanie fiber.
- Metale kolorowe (alu, miedź, mosiądz): fiber – CO2 i plazma mają tu ograniczenia.
- Bardzo grube stale konstrukcyjne, niska wymagana precyzja: plazma bywa ekonomiczna.
- Koszt wtórnej obróbki: najniższy przy fiber (detal często gotowy od razu do montażu).
Co to oznacza dla Twojego zlecenia?
W praktyce dla zdecydowanej większości detali z blach i profili technologia fiber jest najlepszym kompromisem między jakością, prędkością a ceną. W naszym zakładzie w Żorach wycinamy fiberem stal czarną do 20 mm, stal nierdzewną i kwasoodporną do 12 mm oraz aluminium do 10 mm. Jeśli potrzebujesz wyciąć grubsze arkusze konstrukcyjne, sprawdź naszą ofertę palenia laserem blach stalowych, a w przypadku elementów przestrzennych – obróbki rur i profili laserem. Prześlij pliki DXF/DWG lub modele 3D, a nasi technolodzy dobiorą optymalną technologię i przygotują wycenę.
FAQ – cięcie laserem fiber, CO2 czy plazma
Czym różni się laser fiber od lasera CO2?
Laser fiber prowadzi wiązkę światłowodem, ma wyższą gęstość energii i sprawność, tnie szybciej cienkie i średnie blachy oraz swobodnie obrabia metale kolorowe (aluminium, miedź, mosiądz). Laser CO2 wykorzystuje rezonator gazowy i układ luster, jest wolniejszy i droższy w eksploatacji, dlatego w obróbce metali jest wypierany przez technologię światłowodową.
Kiedy lepiej wybrać cięcie plazmowe zamiast lasera?
Plazma bywa ekonomiczna przy bardzo grubych blachach konstrukcyjnych, gdy nie jest wymagana wysoka precyzja i gładka krawędź. Przy detalach precyzyjnych, seryjnych oraz cienkich i średnich grubościach laser fiber daje nieporównanie lepszą jakość i dokładność wymiarową.
Czy po cięciu laserem fiber trzeba szlifować krawędzie?
W większości przypadków nie. Wąska szczelina i minimalna strefa wpływu ciepła sprawiają, że krawędź jest gładka, prostopadła i wolna od zadziorów, dzięki czemu detal jest zwykle gotowy do spawania lub lakierowania bez dodatkowej obróbki.
Jakie grubości metalu tniecie technologią fiber?
Stal czarną (konstrukcyjną) wycinamy do 20 mm, stal nierdzewną i kwasoodporną do 12 mm, a aluminium do 10 mm. Tniemy również miedź i mosiądz. Optymalną technologię i parametry dobieramy indywidualnie po analizie pliku.