Gięcie długich blach na 3–4 metry: jak uzyskać równy kąt na całej długości
Gięcie krótkiego detalu to rutyna. Gięcie blachy o długości 3 czy 4 metrów to już wyzwanie inżynieryjne, w którym łatwo o efekt „łódkowania” – różnego kąta zagięcia na końcach i na środku elementu. Dla producenta oznacza to problemy z montażem, nieszczelności i poprawki. Poniżej wyjaśniamy, skąd bierze się ten problem i jakimi metodami eliminuje się go w gięciu CNC.
Skąd bierze się nierówny kąt na długim detalu?
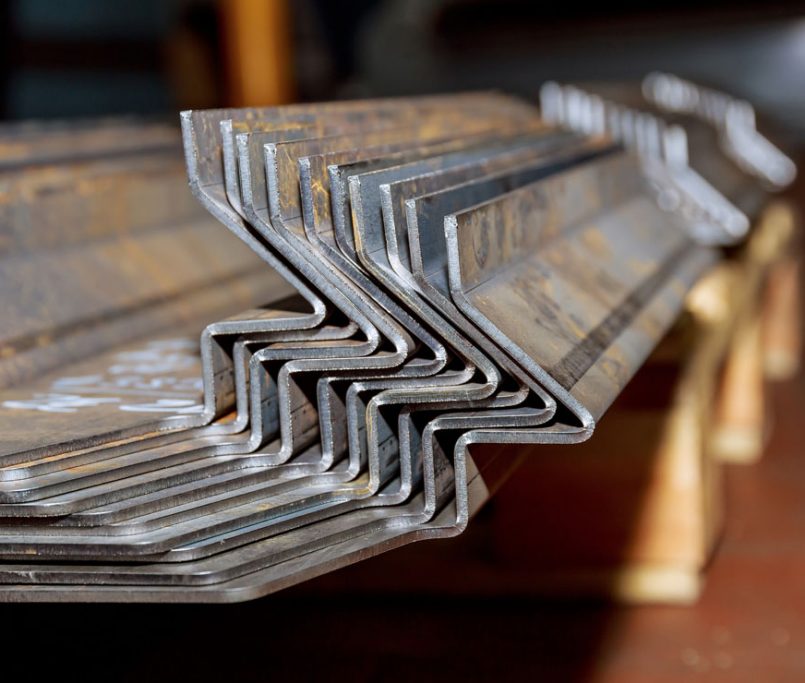
Podczas gięcia długiej blachy prasa krawędziowa działa ogromną siłą nacisku. Belka gnąca i stół maszyny pod tym obciążeniem nieznacznie się uginają – najbardziej w środkowej części, gdzie opór materiału jest największy. Efekt: końce detalu są dogięte prawidłowo, a środek „niedogięty”. Im dłuższy element i grubszy materiał, tym zjawisko wyraźniejsze. To fizyka, której nie da się zignorować – trzeba ją skompensować.
Bombowanie, czyli kompensacja ugięcia stołu
Rozwiązaniem jest system bombowania (kompensacji strzałki ugięcia). Prasa CNC w czasie rzeczywistym analizuje obciążenie i koryguje geometrię stołu tak, by zniwelować jego ugięcie pod naciskiem. Dzięki temu kąt gięcia jest identyczny od jednego końca detalu do drugiego, także na samym środku – niezależnie od tego, czy gniemy element na 3, czy na 4 metry. To kluczowa różnica między maszyną CNC z aktywną kompensacją a prostą zaginarką. Pełen zakres opisujemy w usługach gięcia blach CNC.
Współczynnik K i promień gięcia – dlaczego rozwinięcie musi się zgadzać
Każda blacha podczas gięcia rozciąga się po zewnętrznej stronie i ściska po wewnętrznej. Neutralna warstwa materiału przesuwa się, a jej położenie opisuje współczynnik K. Bez jego poprawnego uwzględnienia płaskie rozwinięcie wycięte na laserze da po zagięciu detal o złych wymiarach gabarytowych. Dlatego rozwinięcia liczy się z modelu 3D, z uwzględnieniem promienia gięcia dobranego do grubości i gatunku materiału. To także powód, dla którego detale gięte najlepiej przekazywać w formacie .STEP/.STP, a nie jako płaski obrys.
Ochrona powierzchni przy gięciu długich paneli
Przy blachach nierdzewnych szlifowanych czy aluminium dekoracyjnym dochodzi kwestia estetyki. Gięcie długiego panelu wymaga zabezpieczenia widocznej powierzchni przed odgnieceniami i rysami od narzędzi. Stosuje się do tego matryce z wkładkami z tworzywa oraz folie elastomerowe, które amortyzują nacisk stempla. Dla branży architektonicznej, AGD czy medycznej to warunek konieczny.
Co to oznacza w praktyce
W naszym zakładzie w Żorach dysponujemy prasami krawędziowymi CNC o długości roboczej do 4300 mm z systemami kompensacji ugięcia, dzięki czemu standardowe arkusze 3-metrowe gniemy z zapasem technologicznym i gwarancją stałego kąta. Zobacz szczegóły gięcia na prasie krawędziowej 3000 mm oraz zasady precyzyjnego gięcia krawędziowego. Prześlij model 3D (.STEP/.STP) wraz z rysunkiem .PDF, a nasi technolodzy dobiorą narzędzia i przygotują proces.
FAQ – gięcie długich blach
Dlaczego długa blacha po gięciu ma nierówny kąt na środku?
Pod ogromnym naciskiem belka gnąca i stół prasy lekko się uginają, najbardziej w środkowej części. Bez kompensacji końce detalu są dogięte prawidłowo, a środek pozostaje „niedogięty” – to tzw. łódkowanie.
Na czym polega bombowanie prasy krawędziowej?
To system kompensacji ugięcia stołu. Prasa CNC w czasie rzeczywistym koryguje geometrię stołu pod obciążeniem, dzięki czemu kąt gięcia jest identyczny na całej długości detalu, także na 3–4 metrach.
Czym jest współczynnik K i dlaczego jest ważny?
Współczynnik K opisuje położenie warstwy neutralnej blachy podczas gięcia. Jego poprawne uwzględnienie pozwala policzyć prawidłowe rozwinięcie, aby po zagięciu detal miał dokładnie zaplanowane wymiary gabarytowe.
Jaką maksymalną długość elementów gniecie?
Nasze prasy krawędziowe CNC obsługują detale o długości roboczej do 4300 mm, więc standardowe arkusze 3-metrowe gniemy z zapasem technologicznym i gwarancją stałego kąta.